Jak vybrat pájecí slitinu: Velký průvodce kovy a tavidly
Jaký cín na pájení vybrat: Velký průvodce pájecími slitinami, průměry a tavidly
Trápí vás studené spoje, matný šedivý povrch, nebo se roztavený kov odmítá chytit plošky a jen prská do kuliček? Řešíte, jak vybrat cín na pájení do dílny, a ztrácíte se v označeních Sn60Pb40, SAC305, SnCuNiP či normách tavidel ROL0 a ROL1? Doba jedné univerzální cívky na všechno je pryč. Současný trh je zaplavený dráty navrženými pro průmyslové automaty v dusíkové atmosféře – a v lidské ruce na vzduchu selhávají.
Pájení není magie, ale exaktní souhra metalurgie, chemie a přenosu tepla. Jako čeští výrobci vám bez marketingových pohádek ukážeme, kterou slitinu a průměr vzít na konkrétní práci, proč drahé stříbro při ručním pájení často škodí a jak na etiketě cívky okamžitě odhalit ošizený drát.

Jakou pájecí slitinu, průměr a tavidlo zvolit do dílny?
Pro domácí dílnu, SMD a RoHS výrobu (Bezolovo): Nejlepší volbou pro ruční pájení je mikrolegovaná slitina Sn99,3Cu0,7NiP (Marmot MTL 568). Příměs niklu a fosforu snižuje povrchové napětí, chrání hroty před vyžíráním a vytváří lesklé spoje bez nutnosti připlácet za křehké stříbro. Pro tepelně citlivé SMD sáhněte po Sn97Bi2Cu1P.
Pro B2B servis a opravy na IČO (Olovo): Nepřekonaným průmyslovým etalonem zůstává klasická olovnatá pájka Sn60Pb40 (nebo eutektická Sn63Pb37) s tavidlem MTL 468. Taje už při 183 °C, špičkově smáčí starou měď a tvoří pružný spoj odolný proti vibracím.
Zlaté pravidlo průměru a jádra: Jako univerzál na stůl berte průměr 0,8 mm (na jemné SMD 0,5 mm, na kabely 1,0–1,5 mm) a vždy vyžadujte 3 jádra s aktivitou ROL1 (F-SW 26), která na vzduchu spolehlivě prorazí oxidaci.
Chcete rovnou vybírat z cívek? Přejděte přímo do naší hlavní kategorie cín na pájení a pájecí dráty ›
Praktický rozcestník: Jakou slitinu vzít na konkrétní práci
Nechcete studovat metalurgii a potřebujete okamžitě vědět, po které cívce sáhnout? Tady jsou čtyři nejčastější scénáře na pracovním stole:
A) Univerzální bezolovnaté pájení DPS, THT a vodičů: Chcete-li legální, čistý a zrcadlově lesklý spoj s maximální životností hrotu, zvolte Marmot Sn99,3Cu0,7NiP (MTL 568) v průměru 0,8 mm.
B) Choulostivé SMD součástky, flex kabely a přechod z olova: Pokud pájíte tepelně citlivé plasty nebo máte slabší mikropájku, vezměte nízkoteplotní Marmot Sn97Bi2Cu1P (MTL 568), která se roztéká s lehkostí olova.
C) Profesionální B2B servis a opravy starší techniky (Na IČO): Pro opravy desek původně pájených olovem a auto-moto elektroinstalace je jasnou volbou Sn60Pb40 s jádrem MTL 468 (případně mědí legovaná Sn60Pb38Cu2).
D) Nerez, ocel, pozink a niklové plíšky baterií 18650: Samotná kalafuna v trubičkovém drátu nikl ani ocel nesmáčí – pod drát musíte kápnout aktivní kyselinový gel MTV 125R (F-SW 12) a zbytky po práci omýt.
Hledáte pájku, nebo páječku? A proč lesk drátu na cívce klame
V běžné mluvě lidé často říkají „pájka“ elektrickému nástroji do zásuvky a do vyhledávačů zadávají dotazy jako pájka na cín. Odborná realita je opačná: elektrický přístroj s horkým hrotem je páječka (pájedlo či pájecí stanice). Naopak pájka je samotný přídavný kov – cínová slitina ve formě drátu, tyče nebo pasty, která se taví a vytváří vodivý spoj.
Začátečníci i firmy často utrácejí tisíce za drahé stanice v domnění, že přístroj vyřeší studené spoje. Jenže měkká pájka nefunguje jako lepidlo – roztavený cín musí za asistence tavidla smáčet měď, difundovat do jejího povrchu a vytvořit pevnou intermetalickou vrstvu (Cu6Sn5). S mrtvým asijským drátem k této reakci nedojde ani na stanici za deset tisíc.
Mýtus o lesklém drátu na cívce: Povrchový lesk navinutého drátu je pouze mechanickým výsledkem průchodu tažnou matricí (průvlakem) při výrobě. Vůbec nic nevypovídá o tom, zda je uvnitř čistý primární kov, nebo levný recyklát kontaminovaný železem a antimonem. Kvalita se ukáže až při přiložení hrotu – čistá slitina se bleskově rozlije do hladkého konkávního menisku bez prskání a šedé strusky.
Bezolovnaté pájky: Limity stříbra (SAC305), vyžírání hrotů a síla mikrolegování NiP
Bezolovnaté slitiny jsou dnes standardem veškeré komerční elektroniky a jedinou legální volbou pro volný spotřebitelský prodej, školy i RoHS výrobu. Obsahují přes 96 % cínu a jejich bod tání se pohybuje kolem 217 až 227 °C. Pokud ale vezmete nejlevnější surový drát Sn99,3Cu0,7, okamžitě narazíte na vysoké povrchové napětí, neochotné smáčení, matný zrnitý povrch a agresivní rozpouštění železné ochranné vrstvy pájecího hrotu (tzv. kavitaci hrotu).
Proč drahé stříbro (SAC305) při ručním pájení nepomáhá? Slitina SAC305 (3 % stříbra) byla vyvinuta pro přetavovací pece s řízeným chlazením. Při ručním pájení hrotem, kde spoj chladne neřízeně, vytváří stříbro v mřížce velké deskovité krystaly Ag3Sn. Spoj je pak mechanicky tuhý, křehký na náraz (při pádu zařízení snáze utrhne plošku z DPS), zůstává matný a stříbro dále urychluje erozi hrotu. Pro ruční práci je technologicky nadřazenou cestou mikrolegování niklem, fosforem a bismutem:
| Bezolovnatá slitina | Bod tání | Teplota hrotu | Metalurgická charakteristika a chování při ručním pájení |
|---|---|---|---|
| Sn99,3Cu0,7 (Základní) | 227 °C | 340–360 °C | Nejlevnější průmyslový základ. Vysoké povrchové napětí, pomalejší rozliv, matný spoj a rychlé vyžírání hrotů. |
| SAC305 (Sn96,5Ag3Cu0,5) | 217–220 °C | 330–350 °C | Určeno pro přetavovací pece. Vysoká cena kvůli 3 % Ag, spoj je při ručním pájení křehký na ohyb a žere hroty. |
| Sn42Bi58 (Nízkotavitelná) | 138 °C | 220–240 °C | Speciální křehká slitina pro SMD pasty, tepelné pojistky a horkovzduch. Nesmí se kontaminovat olovem. |
| 🏆 Sn99,3Cu0,7NiP (MARMOT) | 227 °C | 310–340 °C | Mikrolegování Ni+P zjemňuje krystalické zrno do zrcadlového lesku, snižuje povrchové napětí a aktivně chrání hrot. |
| 🏆 Sn97Bi2Cu1P (MARMOT) | 223 °C | 280–310 °C | Nízkoteplotní bezolovo. Příměs 2 % bismutu radikálně sráží povrchové napětí a tekutostí plně nahrazuje olovo. |
* Poznámka z laboratoře k legování germaniem (Ge): Slitiny s příměsí germania (např. SN100C) dávají smysl ve velkokapacitních pájecích vlnách, kde na hladině lázně snižují tvorbu drahé cínové strusky (stěrů). V tenkém trubičkovém drátu pro ruční pájení však germanium nepřináší žádný měřitelný přínos – funkci antioxidantu přímo v tavenině u hrotu mnohem efektivněji plní přesně nadávkovaný fosfor (P) v kombinaci s niklem (Ni).

Konec přepalování hrotů a matných spojů: Bezolovo Sn99,3Cu0,7NiP (MTL 568)
Mikrolegování niklem a fosforem spolu s aktivním tavidlem MTL 568 (ROL1) sráží potřebnou teplotu hrotu na šetrných 310–340 °C. Získáte okamžitý rozliv a lesklý spoj bez vyžírání hrotů.
Olovnaté pájky (SnPb): Nízký bod tání, mechanická pružnost a realita RoHS
Tradiční olovnatá pájka (Sn60Pb40 nebo eutektická Sn63Pb37) taje už při teplotě 183 °C. Olovo v krystalické mřížce dramaticky snižuje povrchové napětí roztaveného cínu, takže kov okamžitě zatéká i do mikroskopických spár a starší zoxidované mědi. Výsledný spoj je zrcadlově lesklý, přirozeně odolává tzv. cínovému moru a především je mechanicky měkký a tažný – skvěle absorbuje tepelnou roztažnost i silné vibrace v auto-moto elektronice či průmyslových strojích.
Legislativa EU (RoHS / REACH) bez mýtů: Olovo nebylo v EU omezeno kvůli jedovatému kouři při pájení (kov má bod varu 1 749 °C a na hrotu při 300 °C se vůbec neodpařuje), ale kvůli vyplavování těžkých kovů z neřízených skládek elektroodpadu do spodních vod. Prodej olovnatých pájek koncovým spotřebitelům je proto zakázán a dodáváme je výhradně firmám a živnostníkům na IČO pro profesionální servis a specifické aplikace. Hlubší srovnání najdete v článku Olovo vs. bezolovo: Fyzikální realita ›.
| Olovnatá slitina | Bod tání | Teplota hrotu | Metalurgická charakteristika a chování při ručním pájení |
|---|---|---|---|
| 🏆 Sn60Pb40 (Marmot MTL 468) | 183–190 °C | 280–300 °C | Osvědčená servisní klasika. Nízké povrchové napětí, bleskový rozliv, zrcadlový lesk a vysoká odolnost vůči vibracím. |
| Sn63Pb37 (Eutektikum) | 183 °C | 280–300 °C | Čistě eutektická slitina. Tuhne skokově v jediném bodě bez plastické mezifáze – špička na jemné SMD. |
| Sn60Pb38Cu2 (Legovaná mědí) | 183–190 °C | 280–300 °C | Legování 2 % mědi brání vyplavování mědi z jemných drátků, lakovaných vodičů a starších měděných hrotů (audio technika). |
| Pb48Sn32Bi20 (Odpájecí) | ~140 °C | 230–260 °C | Speciální slitina, která po přimíchání srazí bod tání původního spoje pro bezpečnou demontáž vícevývodových čipů. |
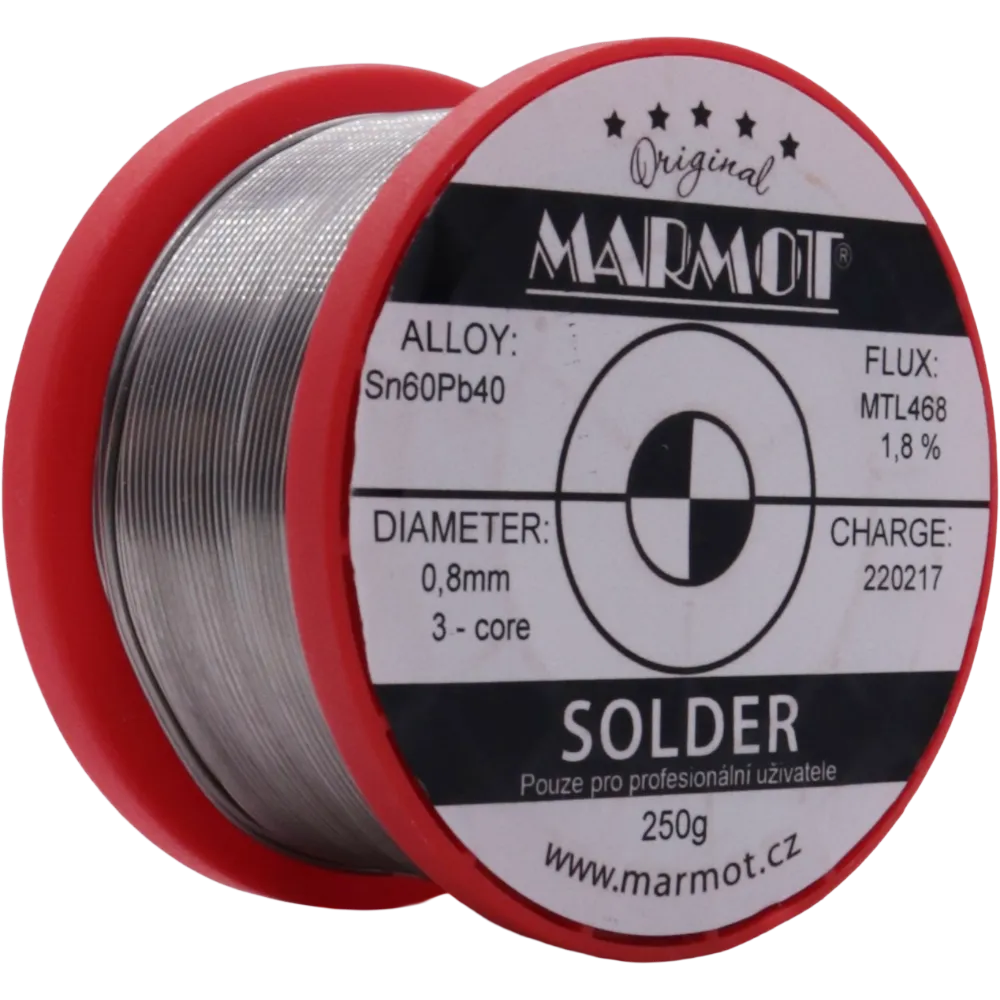
Olovnatá pájka Sn60Pb40 a Sn63Pb37 s tavidlem MTL 468
Tradiční olovnaté slitiny z čistých primárních kovů plněné aktivovaným kalafunovým tavidlem MTL 468 (ROL1). Okamžité smáčení, zrcadlový lesk a nulové přetěžování hrotu díky pracovnímu oknu 280–300 °C.
Jaký průměr cínu zvolit a v jaké formě pájku pořídit
Jakmile máte vybranou slitinu, druhým klíčovým parametrem je průměr pájecího drátu. Objem přidávaného kovu musí přesně odpovídat tepelné kapacitě spoje i velikosti hrotu. Pokud vezmete silný drát 1,2 mm na drobnou SMD součástku, studená masa kovu okamžitě ochladí špičku hrotu a zalije sousední vývody do zkratu. Naopak s vlasovým drátem 0,3 mm na masivním konektoru budete jen přepalovat tavidlo, protože do spoje nestihnete dodat potřebný objem kovu:
| Průměr drátu | Kategorie práce | Ideální použití v praxi | Hlavní praktická výhoda |
|---|---|---|---|
| 0,3 mm | Mikrochirurgie | Práce pod mikroskopem, opravy základních desek telefonů, pouzdra 0402/0201 | Extrémní přesnost dávkování na zlomky milimetru |
| 0,5 mm | Přesná elektronika | Hustě osazené DPS, SMD pouzdra 0603/0805, jemné piny QFP/SOIC čipů | Nulové riziko přelití spoje a neodebírání tepla z hrotu |
| 🏆 0,8 mm a 1,0 mm | Zlatý univerzál | 90 % běžné elektroniky, THT součástky, běžné SMD, kondenzátory, LED pásky, vodiče | Ideální kompromis rychlosti a kontroly (zejména 0,8 mm) |
| 1,2 mm a 1,5 mm | Silová elektrika | Auto-moto elektroinstalace, konektory XT60/XT90, reproduktorové terminály, silnější licny | Rychlé prosycení měděného lanka s dostatkem tavidla |
| 2,0 mm až 4,0 mm | Těžká energetika | Silové kabely, zemnící pásky, klempířina, velké konektory a průmyslové lázně | Okamžitý přísun velkého objemu kovu pro výkonné páječky |
Trubičkový drát vs. tyčové pájky a SMD pasty
Pro ruční pájení hrotem vždy vybírejte trubičkovou pájku (drát s podélnými kanálky tavidla uvnitř), která při tání automaticky dávkuje chemii přímo do spoje. Masivní tyčové pájky a ingoty jsou zcela bez tavidla a slouží výhradně k plnění průmyslových pájecích vln a cínovacích van.
Specifickou kategorií je SMD pájecí pasta (Solder Paste) – těžká šedivá suspenze milionů mikrokuliček cínu a tixotropního tavidla určená pro přetavení horkým vzduchem. Nikdy ji nezaměňujte s čistým tavidlovým gelem (fluxem), který neobsahuje žádný kov.
Jakou gramáž balení zvolit na stůl a do brašny?
Pro mobilní servis v terénu a občasné domácí opravy jsou nejpraktičtější 25g trubičky, ze kterých se drát plynule odvíjí a v nářaďové brašně se nezamotá. Pro stabilní pracoviště a držák u pájecí stanice se ekonomicky nejvíce vyplatí 100g, 250g až 1kg cívky, kde získáte nejnižší přepočet ceny za gram čisté slitiny.
Tip pro kompletní výbavu stolu: Ideální sestava do dílny kombinuje dvě cívky – 0,5 mm na jemnou SMD práci a 0,8 mm (nebo 1,0 mm) na veškerou běžnou elektroniku a kabely.

Testovací sada pro nerozhodné: Marmot SET 2v1 (Sn99 NiP + Sn97 Bi)
Nechcete kupovat velkou cívku naslepo? Vezměte si testovací balení obou našich špičkových bezolovnatých slitin s aktivním jádrem MTL 568. Přímo na svém hrotu si porovnáte univerzální Sn99,3Cu0,7NiP i nízkoteplotní bismutovou Sn97Bi2Cu1P.
Tavidlo uvnitř drátu: Proč chtít při ručním pájení třídu ROL1 (F-SW 26)
Při výběru pájky většina lidí sleduje pouze složení kovu, jenže slitina tvoří jen polovinu úspěchu. Druhých 50 % práce odvádí tavidlo (flux) uzavřené v kanálcích uvnitř drátu. Jeho úkolem je ve zlomku sekundy chemicky odleptat vrstvu oxidů na mědi, snížit povrchové napětí roztaveného cínu a ochránit spoj před opětnou oxidací. Běžní prodejci však nakupují cívky podle ceny bez znalosti chemické klasifikace – a zaplavují trh dráty určenými pro pájecí roboty, které v lidské ruce na vzduchu selhávají.
1. Past zvaná Greenwashing (Třída ROL0 / Halogen-Free): Cívky s nápisy „0 % Halogens“ jsou vyvinuté pro automatické linky, kde se pájí úplně nové, chemicky čisté komponenty v ochranné dusíkové atmosféře. Při ručním pájení na vzduchu však tavidlo bez halidového aktivátoru nedokáže prorazit přirozenou oxidaci ani pasivaci součástek. Technik pak v zoufalství vytáčí stanici na 400 °C, čímž drát i hrot doslova upeče.
2. Tlak na levné syntetické pryskyřice (REL / OR): Syntetická tavidla vyžadují přesný teplotní profil přetavovací pece, aby se jejich aktivátory bezpečně uzamkly. Při ruční práci s páječkou vznikají dva extrémy: v chladnějším místě zůstane nedopečený zbytek hygroskopický (natahuje vzdušnou vlhkost a způsobuje svody), zatímco přímo pod hrotem syntetika zpolymerizuje do tvrdé krusty, kterou nesmyjete ani lihem.
| Třída jádra (J-STD-004 / DIN) | Chemická aktivita | Nutnost oplachu | Chování při ručním pájení na vzduchu |
|---|---|---|---|
| ROL0 (F-SW 32 / 31) | Velmi nízká (0 % halidů) | Ne (No-Clean) | Na vzduchu slabé. Neprorazí oxidaci starších dílů ani pasivaci konektorů, svádí k přetápění stanice. |
| 🏆 ROL1 (F-SW 26) Král dílny | Střední (halidy do 0,5 %) | Nemusí se mýt | Okamžitý průraz oxidace i pasivace (jádra MTL 468 a MTL 568). Jantarové zbytky kalafuny jsou 100% elektroizolační. |
| ROM1 / ORH1 (F-SW 26+ / 12) | Vysoká až agresivní | ANO (Nutný oplach) | Silná kyselá či organická chemie. Neodstraněné zbytky natahují vlhkost a leptají měděné cesty na DPS. |
Proč nikdy neškrábat piny konektorů nožem: Když se levný drát nechytá na nové konektory či plošky LED pásků, amatéři často radí povrch oškrábat skalpelem. Nový díl z výroby má na povrchu tenkou pasivační vrstvu proti korozi – škrábáním si pouze strhnete ušlechtilé pokovení až na surový podklad. Řešením není hrubá síla, ale drát s aktivovaným jádrem ROL1 nebo kapka externího tavidla. Kompletní systém kompatibility rozebíráme v článku Průvodce pájecí chemií: Jak vybrat správné tavidlo a čistič › a postupy pro dokonalý vzhled desek najdete v návodu Jak správně čistit zbytky tavidla po pájení ›.
Počet jader, procenta tavidla a marketingové pohádky o hvězdičkách
Když vezmete do ruky cívku cínu, údaje o procentech tavidla a konstrukci kanálků vám okamžitě prozradí, zda držíte špičkový metalurgický produkt, nebo levný drát, u kterého výrobce maskuje technologické nedostatky. Na co si dát při čtení etikety pozor?
1. Past vysokého procenta tavidla (nad 3 %)
Kvalitní olovnatý drát si vystačí s 1,5 až 2,2 % tavidla, bezolovnaté slitiny vyžadují kolem 2,2 až 2,8 %. Pokud na cívce bezolovnaté pájky vidíte hodnotu nad 3 % (často 3,3 až 3,5 %), zbystřete. Výrobci tímto nadbytkem kompenzují slabou, málo aktivní chemii a hůře tekoucí recyklovaný kov. Výsledkem je drát, který na hrotu prská, do spoje dodá málo kovu a kolem plošky zanechá obrovskou kaluž přepálené pryskyřice.
2. Nesmysl 5 jader, hvězdiček a trojúhelníků
Někteří prodejci se zaklínají tím, že jejich drát má 5 jader nebo speciální profil kanálku ve tvaru hvězdičky či trojúhelníku. Z pohledu fyziky je to nesmysl: v milisekundě dotyku s 330 °C hrotem se kov i tavidlo okamžitě slijí do jedné tekuté kapky bez ohledu na tvar kanálku. Rozsekání průřezu na 5 jader se nouzově používá jen u zakázkových pasivních bezhalogenů (ROL0), kde se nulová aktivita dohání plošným rozptylem – stěna kovu je pak ale papírově tenká a drát se láme.
3. Průmyslové optimum: 3 jádra a čistota ISO 9453
Zlatým standardem profesionální elektroniky jsou přesně 3 symetrická jádra (3 Cores) v kombinaci s primárním kovem čistoty Virgin Grade (dle ISO 9453). Tři kanálky stoprocentně eliminují riziko hluchého místa (vzduchové kapsy u jednoho jádra), ale zároveň zachovávají pevnou kovovou stěnu drátu, která se nebortí v ruce ani v podavači.
Jak přizpůsobit teplotu hrotu vybrané slitině a správná metodika pájení
Sebelepší slitina nebude fungovat, pokud ji na hrotu tepelně popravíte. Každá pájka vyžaduje respektování třífázové teplotní kaskády: bod tání samotného kovu nestačí, spoj musí dosáhnout pracovní teploty (+60 °C nad bod tání pro aktivaci tavidla a intermetalickou vazbu) a hrot musí mít tepelný nadbytek na pokrytí ztrát při doteku s deskou. Zásadně však nepřekračujte hranici 370 °C, kde dochází k okamžité karbonizaci kalafuny. Kompletní fyzikální rozbor přenosu tepla najdete v našem specializovaném článku Správná teplota pájení: Jak probíhá tavení cínu a slitin ›.
Čistý, lehce pocínovaný hrot přiložte tak, aby se současně dotýkal měděné plošky na DPS i vývodu součástky. Nikdy nenoste cín na hrotu vzduchem – tavidlo by vyhořelo po cestě.
Po 1 vteřině prohřátí přiložte trubičkový drát z druhé strany přímo na rozhraní prohřáté mědi a hrotu. Jádro tavidla okamžitě odleptá oxidy a slitina bleskově obteče celý pin.
Nejprve oddalte pájecí drát a zlomek vteřiny poté vytáhněte hrot směrem vzhůru po pinu. Během chladnutí se součástka nesmí pohnout, jinak narušíte krystalickou mřížku.
Nejčastější problémy z praxe a pájení obtížných kovů
Slitina prská, dělá kuličky a hrot je černý: Máte v ruce drát s pasivním tavidlem (ROL0), nebo přikládáte cín na zoxidovaný hrot, který nepředává teplo. Nepřidávejte teplotu – očistěte a oživte špičku podle našeho návodu proč černá pájecí hrot a jak mu vrátit život ›, přejděte na drát třídy ROL1 a u zoxidovaných oprav přidejte na plošku kapku externího tavidla či gelu.
Vytvořil jsem „studený spoj“ (hrubý, matný a drolivý kužel): Typický důsledek nedostatečného prohřátí mědi na desce – cín sice z hrotu roztál, ale na studeném podkladu nevznikla intermetalická difuze. Nejčastějším viníkem není nízká teplota na displeji stanice, ale špatná geometrie hrotu: dlouhá tenká „jehla“ má obrovský tepelný odpor. Vyměňte ji za širší dlátko (typ D) nebo zkosený válec (typ BC/K), který teplo do plošky fyzicky protlačí.
Chyba při opravách – míchání olova a bezolova v jednom spoji: Nikdy nepřidávejte bezolovnatý drát do starého olovnatého spoje (a opatrně i naopak u bismutových slitin). Smícháním odlišných krystalických mřížek s rozdílnými body tuhnutí vzniká v tavenině nehomogenní struktura plná vnitřního pnutí a mikrotrhlin. Starou pájku vždy nejprve odsajte měděným knotem a spoj vytvořte znovu čistou slitinou.
Cín se absolutně nechytá na niklové plíšky baterií, ocel nebo nerez?
Běžná trubičková pájka s kalafunovým jádrem (ROL0 i ROL1) je chemicky stavěná na měď, mosaz a stříbro. Na pasivovaném niklu bateriových článků, ocelovém lanku nebo nerezu se samotný cín okamžitě sbalí do kuličky a odpadne. Zde musíte použít vysoce aktivní kyselinový gel třídy F-SW 12 (Marmot MTV 125R), spoj bleskově prohřát výkonným hrotem a zbytky kyseliny následně bezezbytku omýt.
Časté dotazy k výběru cínu a pájecích slitin (FAQ)
Hledám „pájku na cín“ – potřebuji kovový drát, nebo ten přístroj do ruky?
Jde o nejrozšířenější terminologický omyl. Elektrický nástroj do zásuvky (mikropájka, trafopájka či pájecí stanice) se v české odborné terminologii nazývá páječka nebo pájedlo. Slovem pájka se označuje výhradně samotný přídavný kov (trubičkový cín s tavidlem), který na hrotu tavíte. Pamatujte, že ani stanice za deset tisíc nespraví chyby mrtvého asijského drátu – s kvalitní pájkou (slitinou) naopak spolehlivě funguje i obyčejná páječka.
Mohu při pájení nastavit teplotu hrotu nad 370–400 °C, aby cín lépe tekl?
Nikdy. Špatnou smáčivost kovu nevyřešíte tím, že spoj přetopíte. Při teplotách nad 370 °C okamžitě spálíte (zkarbonizujete) čisticí tavidlo v drátu dřív, než stihne odleptat oxidy na mědi, bleskově vyžerete železnou vrstvu hrotu a riskujete odloupnutí měděné plošky z desky. Pro olovo držte hrot na 280–300 °C, pro mikrolegované bezolovo SnCuNiP na 310–340 °C a u masivních spojů vyměňte úzký hrot za širší dlátko.
Mohu při opravách míchat různé druhy slitin (např. olovo a bezolovo)?
Důrazně to nedoporučujeme. Metalurgickým smícháním olovnaté a bezolovnaté (zejména bismutové) slitiny vznikají nízkotavitelné fáze s odlišnou teplotní roztažností. Spoj při chladnutí krystalizuje nerovnoměrně, je plný vnitřního pnutí a při prvním mechanickém či tepelném namáhání praskne. Staré olovo opravujte olovem (na IČO), případně starý cín před pájením bezezbytku odsajte měděným knotem.
Jaký je rozdíl mezi trubičkovou pájkou, SMD pájecí pastou a flux gelem?
Trubičková pájka je pevný kovový drát se 3 kanálky tavidla uvnitř (cca 2,2–2,5 %) pro klasické ruční pájení hrotem. SMD pájecí pasta (Solder Paste) je šedivá kaše z milionů mikroskopických kuliček cínu a tavidla určená pro přetavení horkým vzduchem. Flux gel (tavidlová pasta) je 100% čistá nevodivá chemie bez jakéhokoliv kovu, která slouží k odleptání oxidace a zabránění zkratů při práci.
Je bílý kouř při pájení zdraví škodlivý dým z olova?
Nikoliv. Bod varu olova je 1 749 °C a cínu 2 602 °C – při běžném pájení okolo 300–350 °C se kovy pouze taví, ale vůbec se neodpařují do vzduchu. Bílý dým, který stoupá od hrotu, je výhradně odpařující se kalafuna (pryskyřice) a chemické aktivátory tavidla. Jde o aerosol, který může dráždit dýchací cesty a oči, proto u stolu větrejte nebo používejte uhlíkový odsavač par, ale nejde o výpary těžkých kovů.
Proč běžný bezolovnatý cín tak rychle ničí pájecí hroty a jak tomu zabránit?
Roztavený čistý cín při vyšších teplotách funguje jako agresivní rozpouštědlo kovů. U běžné slitiny Sn99,3Cu0,7 nebo stříbrné SAC305 dochází k rychlé difuzi atomů železa z ochranného pláště hrotu do taveniny (tzv. kavitace a eroze hrotu). Naše slitina Marmot Sn99,3Cu0,7NiP obsahuje mikrolegování niklem a fosforem, které na povrchu hrotu vytváří stabilní bariéru, umožňuje pájet při nižší teplotě (310–340 °C) a rozpouštění železné vrstvy dramaticky zpomaluje.
Co je to eutektická pájka (Sn63Pb37 vs. Sn60Pb40) a kdy ji potřebuji?
Klasická slitina Sn60Pb40 má teplotu Solidus 183 °C a Liquidus 190 °C – v tomto sedmistupňovém okně při chladnutí prochází kratičkou „kašovitou“ fází. Eutektická slitina Sn63Pb37 má přesný metalurgický poměr, u kterého se Solidus a Liquidus protínají v jediném bodě (183 °C). Kov tak přechází z kapaliny do pevného skupenství skokově v jediném okamžiku, což minimalizuje riziko pohnutí součástkou u jemné SMD práce.
Pájka, tavidlo i čistič z jedné laboratoře: Tajemství bezchybného spoje spočívá v chemické kompatibilitě. Tavidlová jádra MTL 468 a MTL 568 uvnitř našich drátů jsou postavena na stejné laboratorní bázi jako naše samostatná gelová a tekutá tavidla. Při opravách tak nikdy nedochází k nežádoucím křížovým reakcím na desce.
Žádné teoretické zkopírované poučky, jen surová data z chemické laboratoře a tvrdé praxe B2B servisu.
Doporučené produkty8

MARMOT Sn95 MTL568 | Cín se stříbrem Ø 1,5 mm 10g


MARMOT Sn97 MTL568 | Pájka s nižší prac. teplotou Ø 0,5 mm

MARMOT Sn95 MTL568 | Cín se stříbrem Ø 0,8 mm 10g

MARMOT Sn95 MTL568 | Cín se stříbrem Ø 0,5 mm 10g


MARMOT Sn99 MTL568 | Bezolovnatá pájka Ø 2,0 mm
MARMOT Sn63 MTL468 | Eutektická pájka Ø 1,0 mm

MARMOT Sn99 | Bezolovnatá pájka Ø 0,3 mm 10 g