Rozdíl mezi olovnatým a bezolovnatým cínem: Proč se olovo zakázalo a co vám zatajili
Rozdíl mezi olovnatým a bezolovnatým cínem: Proč se olovo zakázalo a co vám zatajili
Přechod z olovnatého na bezolovnaté pájení není jen otázkou zelené politiky, ale především naprostou změnou metalurgických a chemických pravidel přímo na vašem stole. Bezolovnatý cín se nechová jako „olovo bez olova“. Je to diametrálně odlišný, svéhlavý fyzikální systém.
Pokud zkoušíte pájet bezolovo stejnou technikou a stejnou chemií jako starou klasiku, narazíte na mrtvé spoje, zničené hroty a cín, který se táhne jako žvýkačka. V tomto článku si rozebereme tvrdá data: proč trh s tavidly po zákazu olova zkolaboval, v čem je zakopaný pes a jaké triky musíte aplikovat při opravách moderních desek.
Hlavní rozdíly mezi olovnatou a bezolovnatou pájkou
Teplotní skok o 40 °C: Olovo taje ostře při 183 °C, bezolovo typicky při 217–227 °C. Vyšší teplota klade extrémní nároky na tepelnou kapacitu hrotu a stabilitu tavidla.
Mýtus o pevnosti spoje: Bezolovo je sice tvrdší, ale křehké. Olovnatý spoj je přirozeně tvárný a vstřebává mechanické rázy i tepelné pnutí (např. při pádu mobilu). Bezolovo pod rázem snadno praská.
Aktivovaná tavidla ROL1 pro bezolovo: Běžná kalafuna při 350 °C uhelnatí a trh začal tlačit problematickou syntetiku (RE). V Marmotu stavíme na osvědčené přírodní kalafuně (třída ROL1), kterou umíme chemicky aktivovat a teplotně stabilizovat přímo pro bezolovnaté procesy.
Eroze hrotu: Tekutý cín nad 350 °C agresivně rozpouští železné pokovení hrotu. Řešením je mikrolegování niklem (Sn99,3Cu0,7NiP) a správná chemie.
1. Proč olovo (skoro) zmizelo a cynická realita trhu
Kolem směrnice RoHS z roku 2006 koluje spousta nesmyslů. Olovo nebylo zakázáno proto, že by vás při pájení trávily jeho výpary. Důvodem byla masivní kontaminace spodních vod z tun vyhozené spotřební elektroniky na skládkách.
Zásadní pointa, o které se mlčí, je plánovaná životnost. Dnešní spotřební elektronika je navržena tak, aby po 3 až 5 letech morálně nebo fyzicky zastarala. Proto si průmysl může dovolit přejít na bezolovo, i když je metalurgicky horší. Zákaz se ale zdaleka netýká všech. Letectví, armáda, vesmírný program a kritická medicínská technika jedou stále na čisté olovo. Důvodem je absolutní stabilita:
- Cínový mor (Tin Whiskers): Z čistého bezolovnatého cínu mohou časem samovolně vyrůstat mikroskopická krystalická vlákna, která přemostí piny a způsobí smrtící zkrat. Pokud se vám zničí televize po 4 letech, nikoho to netrápí. Pokud by to udělal kardiostimulátor nebo řídící jednotka letadla, je to fatální.
- Olovo jako stabilizátor: Olovo ve slitině funguje jako dokonalý tlumič a spolehlivě blokuje růst těchto vláken. Pokud zařízení musí fungovat 30 let bez selhání, olovo dodnes nemá konkurenci.
Realita nákupu olova dnes: Olovo nezmizelo. Jen se změnila legislativa. Termín „zakázané olovo“ je zavádějící – byla pouze omezena jeho distribuce lidem z ulice. Každý solidní e-shop (včetně nás) vás upozorní, že prodej probíhá výhradně na IČO. E-shop, který tuhle kontrolu ignoruje, riskuje likvidační pokutu.
2. Fyzikální propast: Teploty a povrchové napětí
S bezolovem se pájí hůř. Rozdíly pocítíte okamžitě ve dvou směrech, které vyžadují odlišný přístup:
A) Teplota tání a eutektický bod (Rozdíl 40 °C): Olovo (např. Sn63Pb37) taje ostře a bez kašovité fáze kolem 183 °C. Bezolovo (SAC slitiny, Sn99Cu1) taje typicky až mezi 217 °C a 227 °C. Tento obrovský teplotní skok znamená, že na desku musíte přenést mnohem více energie. Hůře se prohřívají zemnící plochy (GND) a roste riziko teplotního šoku. Pokud v teplotách a slitinách plavete, zpracovali jsme pro vás kompletní tahák v článku: Správná teplota tání cínu a slitin: Průvodce a tabulka pro pájení ›
B) Smáčivost (Povrchové napětí): Olovo odpouštělo chyby. Mělo extrémně nízké povrchové napětí, ochotně se rozlévalo a zatékalo i do špatně prohřátých spojů s průměrným tavidlem. V Marmotu jsme kdysi optimalizovali kombo naší slitiny Sn60Pb40 s tavidlem MTL 468, což doručilo naprosto ohromující roztekovost 94 %. To se stalo českým průmyslovým benchmarkem, který dodnes nikdo nepřekonal. Bezolovo je naproti tomu extrémně tvrdohlavé. Má obrovské povrchové napětí. Na zoxidovaném padu se doslova sbalí do kuličky, nechce téct a chová se jako rtuť. Mýtus "eko-cínu" spočívá v tom, že vám prodejci často nutí bezolovo se slabým "eko" tavidlem. Abyste bezolovo donutili k perfektní smáčivosti a rozlití, potřebujete brutální synergii slitiny a ostré chemie. A tady narazil zbytek trhu do zdi.
| Vlastnost | Olovnatá pájka (Sn60Pb40) | Běžné bezolovo (Sn99Cu1) | Mikrolegované bezolovo (Marmot) |
|---|---|---|---|
| Bod tání | 183–190 °C | 227 °C | 223-5 °C |
| Mechanická povaha | Pružné, tvárné (tlumí rázy) | Rigidní a křehké (praská) | Zvýšená houževnatost (Ni) |
| Roztekovost na mědi s tavidlem | Až 94 % (s MTL 468) | 60–70 % (vysoké napětí) | 88–91 % (aktivované ROL1) |
| Vzhled spoje | Zrcadlově lesklý | Přirozeně matný a zrnitý | Lesklý (mikrolegace P) |
| Eroze hrotu páječky | Minimální (olovo maže) | Vysoká (čistý cín žere Fe) | Nízká (ochrana Ni) |
| Dostupnost | Výhradně na IČO | Volný prodej | Volný prodej |
Zatímco olovo nechává mezi bodem tání a uhelnatěním tavidla obrovský manipulační prostor, u bezolova je pracovní okno extrémně těsné. Hrot nastavený na více než 370 °C tavidlo spálí dřív, než stihne srazit povrchové napětí. Bojujete s vysokými teplotami, kuličkovatěním a praskáním bezolovnatých spojů? Detailní praktický postup, jak bezolovo zkrotit v dílně, najdete v článku: Proč bezolovnatý cín selhává a jak s ním pájet správně ›
3. Mýtus o pevnosti: Proč je „pevnější“ bezolovo v praxi horší
Když se podíváte do materiálových listů, zjistíte, že bezolovnaté slitiny vykazují vyšší tvrdost i vyšší mez pevnosti v tahu než olovo. Prodejci to často prezentují jako výhodu: spoj je přece „pevnější“. Jenže v elektrotechnice je vysoká tvrdost bez dostatečné tažnosti přímou cestou k destrukci.
Pájecí spoj musí tlumit, ne být rigidní a nepoddajný: Možná si říkáte: „Můj spoj sedí nehybně uvnitř krabičky na desce, tak jaké namáhání?“ To je zásadní omyl. Plošný spoj je vystaven dvěma neviditelným silám, které ho nepřetržitě namáhají:
- 1. Mechanické rázy a vibrace (Drop test): Stačí, aby vám mobilní telefon spadl ze stolu na zem, nebo máte desku v autě, kde dostává rány od podvozku. Olovnatý spoj je tvárný, plasticky se ohne a kinetickou energii nárazu bezpečně pohltí. Bezolovo nepruží – kinetický šok přenese přímo do křehkého rozhraní pájky a mědi, kde vznikne mikrotrhlina (tzv. pad cratering nebo utržení BGA kuličky). Telefon přestane fungovat, i když sklo zůstalo celé.
- 2. Rozdílná tepelná roztažnost (CTE Mismatch): Křemíkový čip, sklolaminátová deska (FR4) a měděný spoj se při zahřívání a chladnutí roztahují zcela odlišnou rychlostí. Olovo funguje jako pružný polštář, který toto neustálé mikroskopické smykové pnutí vstřebává po celá desetiletí. Bezolovo je tuhé. Místo aby zapružilo, hromadí v sobě únavové napětí, dokud ve spoji nevznikne prasklina.
To je skutečný důvod, proč armáda, letectví a vesmírný program bezolovo striktně odmítají. Olovo na desce funguje jako mechanický tlumič – bez něj je spoj náchylný na únavové lomy a samovolný rozpad v čase.
4. Tavidlová krize: Proč přišel nástup syntetiky a jak funguje poctivá chemie
Když přišlo nařízení RoHS, vypukl na trhu absolutní chaos. Mezi techniky dodnes koluje hluboce zakořeněný mýtus, že „EU donutila výrobce změnit složení tavidel na nefunkční eko-chemie“. To je naprostý nesmysl. Směrnice RoHS striktně regulovala výhradně obsah těžkých kovů ve slitinách, nikoliv samotnou organickou chemii uvnitř trubičky.
Problém byl jinde: Většina běžných výrobců pájecího cínu jsou v jádru pouze metalurgické hutě a tažírny kovu. Nikdy neměli vlastní chemický vývoj ani syntézu tavidel. Chemii do svých drátů historicky nakupovali externě jako hotové pelety a desítky let těžili z toho, že olovnatý cín při nízkých teplotách (kolem 300 °C) odpustil v podstatě cokoliv. Krásným příkladem je nejmenovaný tradiční český výrobce, který měl mezi techniky roky kultovní status pro své olovnaté pájky. Skutečnost na pozadí? Tento status stál kompletně na chemii z laboratoří Marmot (našich tavidlech řady MTL 401, 408 a 468).
Nouzový nástup syntetiky vs. česká kalafunová škola: Klasická neupravená kalafuna má svůj limit – nad 340 °C začíná uhelnatět. Většina trhu proto v panice sáhla po syntetických polymerech (třída RE). Jenže syntetika byla navržena pro průmyslové pece v dusíkové atmosféře. Při ručním pájení z ruky způsobuje prskání, zapékání a uvolňuje neviditelný dráždivý dým.
V Marmotu jsme se vydali opačnou, technologicky náročnější cestou. Zůstali jsme věrni prověřené přírodní kalafunové bázi (třída ROL1), kterou jsme díky vlastní syntéze dokázali přesně chemicky aktivovat a teplotně stabilizovat přímo pro bezolovnaté teploty (340–360 °C). Výsledkem je bezolovnatá pájka, která neprská, čistě odtéká, spolehlivě proráží oxidaci a zanechává bezpečné, nevodivé reziduum. Toto laboratorní know-how si držíme výhradně pro naši vlastní produkci.
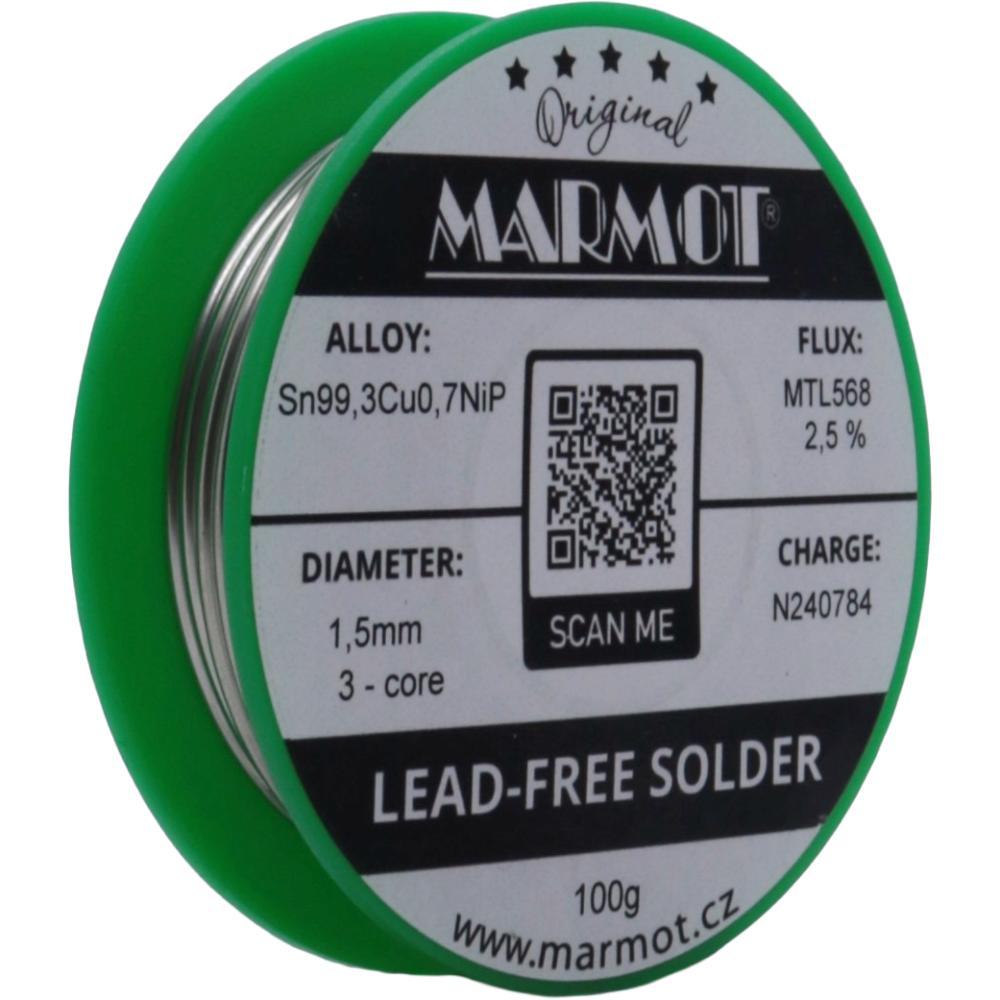
Bezolovnatá pájka Sn99,3Cu0,7 s aktivovaným tavidlem ROL1
Optimalizovaná kalafunová chemie pro vyšší teploty bezolova. Perfektní smáčivost, nulové prskání a stabilní nevodivý zbytek.
5. Vizuální kontrola: Proč bezolovo mate zrak a ničí desky
Jedna z nejčastějších a nejdražších chyb v servisech pramení ze zvyku na olovnatou slitinu Sn63Pb37. Olovnaté eutektikum tuhne při 183 °C v celém objemu naráz, což vytváří dokonale hladký, zrcadlově lesklý povrch. Ztráta lesku u olova znamenala jediné: během tuhnutí došlo k pohybu vodiče a vznikl defektní studený spoj.
Metalurgická realita bezolovnatého tuhnutí: Běžné bezolovnaté slitiny (např. Sn99Cu1 nebo slitiny typu SAC) netuhnou amorfně. Čistý cín při přechodu z kapalné fáze do pevné vytváří hrubou dendritickou krystalickou mřížku. Na povrchu vznikají mikroskopické zvrásněné mapy, smršťovací dutinky a tenká vrstva oxidů. Výsledný bezolovnatý spoj je z fyzikální podstaty přirozeně matný, saténový až šedý.
Past zvaná „přepalování spoje“: Technik neznalý této fyziky vidí matný spoj, vyhodnotí ho jako vadu a znovu na něj přiloží rozpálený hrot. Tavidlo se při druhém ohřevu definitivně spálí, z měděného padu a cínu se vytvoří křehká a přerostlá intermetalická vrstva (Cu6Sn5) a spoj se stane náchylným na mikrotrhliny. Místo opravy vzniká skutečný zmetek.
Metalurgické řešení Marmot (Mikrolegování): V naší výrobě jsme tento optický hendikep vyřešili přidáním přesně dávkovaných stopových prvků (mikrolegování fosforem). Fosfor působí jako deoxidační štít přímo v tavenině během jejího tuhnutí, potlačuje povrchové zvrásnění a dodává spoji čistý pololesklý vzhled, který technikům usnadňuje optickou kontrolu.
6. Eroze hrotů: Proč čistý cín doslova požírá železo
Pokud jste po přechodu na bezolovo zaznamenali, že vám pájecí hroty mizí doslova před očima a na jejich funkčních ploškách se tvoří krátery, nejde o vadnou sérii hrotů. Je to čistá termodynamika tekutých kovů.
Proč olovo chránilo hrot: Standardní pájecí hrot se skládá z měděného jádra (pro bleskový přenos tepla), které je galvanicky potaženo ochrannou vrstvou čistého železa (tloušťka 100 až 300 µm) a chromem. Olovo ve starých pájkách působilo jako metalurgické ředidlo – snižovalo reaktivitu cínu a tvořilo na povrchu hrotu ochranný film s minimálním rozpouštěním železa.
Fyzikální proces kavitace u bezolova: Bezolovnatá pájka je z 96 až 99 % čistý cín. Roztavený cín je při teplotách nad 340 °C extrémně agresivní rozpouštědlo. Atomy železa z ochranného pláště hrotu začnou bleskově difundovat přímo do kapalného cínu a vytvářejí intermetalickou sloučeninu FeSn2. Jakmile cín na jednom místě tenkou železnou vrstvu prožere (stačí mikroskopická trhlina), dostane se k měděnému jádru. Tekutý cín měď doslova „vypije“ během několika hodin a v hrotu vznikne pověstná dutá díra.
Jak erozi efektivně srazit na minimum:
- Mikrolegování niklem (Sn99,3Cu0,7NiP): Přidání stopového množství niklu do slitiny vytvoří na povrchu hrotu stabilní bariérovou vrstvu, která zpomaluje vyplavování železa až o 70 % (technologie známá z průmyslových slitin SN100C).
- Konec mosazných drátěnek nasucho: Mechanické drhnutí zoxidovaného hrotu v drátěnce obrušuje tenký železný plášť. Pro chemické oživení slouží reaktivní tavidla bez abraziv (např. MTL 408).
- Teplotní strop: Každých 10 °C nad 350 °C exponenciálně urychluje rozpouštění železného pláště.
Kompletní rozbor problematiky životnosti pájecích hrotů a správné chemické údržby najdete v článku: Eroze pájecích hrotů a jak jí efektivně zabránit ›
7. Tři železná pravidla pro Rework bezolova
Pokud opravujete moderní desky, musíte u stolu změnit návyky. Držte se tří zásad:
Nezvedejte teplotu stanice na 400 °C+. Vyměňte tenký hrot za masivnější dlátko, které přenese energii při bezpečných 340–360 °C.
Tavidlo v jádru drátu při opravách nestačí. Před každým přiložením hrotu na zoxidovaný spoj dodejte silný externí flux.
Při přechodu na olovo původní bezolovo dočista odsajte. Slitím vzniká křehká struktura s nejasným bodem tání.
Časté dotazy (FAQ)
Je kouř při pájení olovem jedovatý na vdechnutí?
Mohu si domů do dílny legálně koupit olovnatý cín?
Jak bezpečně odsát bezolovnatý cín měděným páskem?
Chemik | Hlavní technolog vývoje chemie v MARMOT®. Praktické zkušenosti z výroby + vzdělání z farmacie. Píšu o pájení tak, jak to opravdu funguje.
Našli jste chybu nebo tápete? Napište nám ›